

Hvordan sikre at 316 Liquid Cooling Pipe består en heliumlekkasjetest på første forsøk
Hvordan sikre at 316 Liquid Cooling Pipe består en heliumlekkasjetest på første forsøk
Et 316 væskekjølerør holder helium ved 10⁻⁹ mbar·L/s bare når tre ting er rett før måleren slås på: den indre overflaten bærer ingen fangede partikler, sveisen er lukket med en kvalifisert prosess i stedet for en lappet prosess, og røret er tørket og renset riktig. De fleste førsteforsøksfeil avgjøres dager tidligere, i prosesskontroll – ikke ved lekkasjedetektoren.
Heliumlekkasjetesting i en butikk som driver det daglig ser slik ut. Helium sprayes på utsiden av det evakuerte røret; et massespektrometer på innsiden registrerer eventuelle sporstoffer som klemmer seg gjennom. Ved 5×10⁻⁷ mbar·L/s forblir nålen flat. Ved 1×10⁻⁶ mbar·L/s har du en lekkasje som vil vise seg som tap av kjølevæske i et levende CDU-stativ tre måneder senere. Detektoren lager aldri en lekkasje. Den avslører bare én.
Det er kjerneoppgaven: en first-pass helium-lekkasjetest er et produksjonsdesignresultat, ikke en testing-ettertanke. Nedenfor er de fire variablene som bestemmer resultatet - overflate, sveising, tørking og deteksjonsmetode - etterfulgt av prosedyren for å kjøre på neste parti.

Hvorfor forurensninger og sveisefeil forårsaker førsteforsøksfeil
Den første mistenkte i en mislykket heliumtest er ikke et hull. Det er en langsom frigjøring av gass fanget i overflaten.
Konvensjonelle industrirør avsluttes ofte ved Ra 1,6 μm eller grovere. Ved den ruheten sitter rester av poleringsmasse, skjærevæske og luftbåren støv i mikrospalter langs boringen. Under vakuum avgasser røret disse restene i timevis, og spektrometeret viser den stigende bakgrunnen som en lekkasje. Kjøpere som jakter på et førstepasseringsresultat oppdager ofte at lekkasjedetektoren var ærlig og overflaten ikke var ren.
For væskekjøling beveger overflatemålet seg ned til Ra Mindre enn eller lik 0,4 μm, nådd gjennom polering, beising og passivering i rekkefølge. Tre prosessbeslutninger bringer deg dit:
- Innvendig ruhet kontrolleres ved boringen, ikke den ytre diameteren, fordi kjølevæsken berører bare strømningsbanen.
- Beising og passivering følger etter polering i stedet for å gå foran den, og fjerner det frie jernlaget som polering etterlater.
- Hvert rør er lokk ved begge portene umiddelbart etter sluttrengjøring, slik at partikler ikke kan trenge inn igjen under pakking eller transport.
Tilbakebetalingen er målbar. En jevnere boring etterlater færre steder der partikler samler seg, slik at kjølevæskekretsen holder seg stabil over måneder med kontinuerlig drift i stedet for å drive. Batch-konsistens er viktigere enn prøvekvaliteten her: en kjøper vi jobber med hadde akseptert prøver som passerte, og fant deretter ytre diameter, veggtykkelse og portdimensjoner som varierte på tvers av produksjonspartier, og måtte omarbeide moduler på stedet. Prøver viser at en prosess eksisterer. Bare batchkontroll beviser at det gjentar seg.
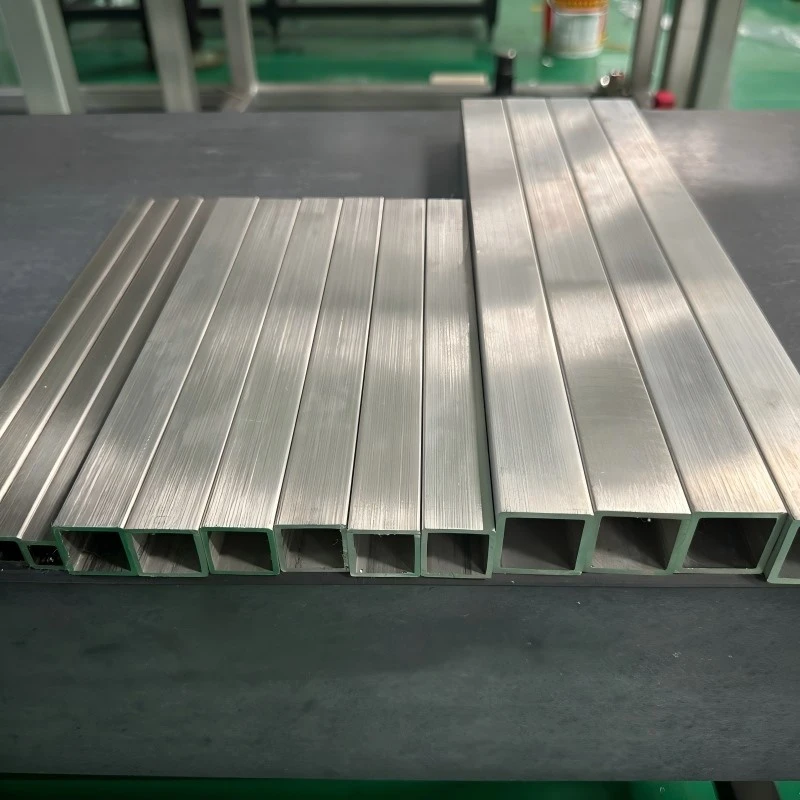
Hvordan sveisekvalitet og materialkvalitet bestemmer lekkasjetestpålitelighet
En heliumtest belønner sveiselyden. Den straffer enhver prosess som skjuler en defekt i stedet for å eliminere den.
Orbitalsveising er den foretrukne prosessen for 316 væskekjølerørforbindelser fordi lysbuen roterer rundt en fast skjøt under kontrollerte parametere - strøm, reisehastighet, dekkgassstrøm og buegap registreres per pass. Håndsveising avhenger av operatørens stabilitet; orbitalsveising avhenger av programmet. Denne forskjellen viser seg som konsekvent penetrasjon rundt hele omkretsen, uten noen tynn seksjon igjen på den ene siden av leddet.
China Super Tech driver sveisekvalitetsstyring under ISO 3834, den internasjonale standarden for sveisekvalitetskrav, som styrer prosedyrekvalifisering, operatørkvalifisering og sveisinspeksjonsregistre. Den praktiske betydningen for en kjøper er at sveisen på rør 1 og sveisen på rør 400 kommer fra samme kvalifiserte prosedyre, ikke fra to forskjellige hender.
Materialvalg bærer den andre halvdelen av pålitelighetsbelastningen. 316L rustfritt stål tilfører molybden og holder karbon lavt, noe som øker motstanden mot gropdannelse i kloridholdige miljøer og langvarig eksponering for kjølevæske. For et væskekjølesystem med lukket sløyfe som kjører i årevis, avgjør denne motstanden om boringen forblir jevn eller utvikler initieringssteder.
| Beslutningspunkt | Svak standard | Pålitelig standard for helium-testet rør |
|---|---|---|
| Sveiseprosess | Manuell TIG, operatøravhengig | Orbitalsveising med registrerte parametere, ISO 3834 administrert |
| Bore finish | Ra 1,6 μm kommersiell finish | Ra Mindre enn eller lik 0,4 μm etter polering + sylteagurk + passivering |
| Materialkvalitet | 304 for kostnad | 316L der klorider eller lang eksponering for kjølevæske eksisterer |
| Undersøkelse | Visuell + stikkprøve | 100 % lekkasjeinspeksjon før forsendelse |
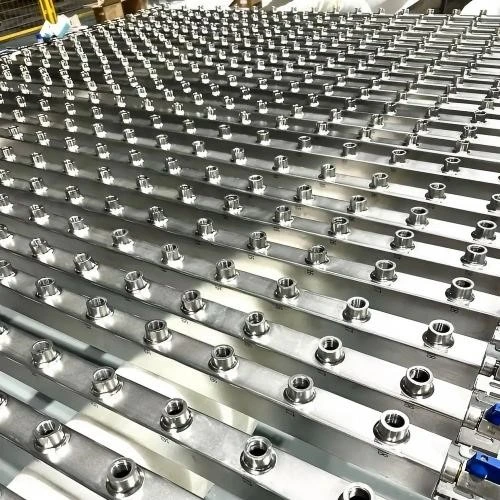
Hvordan tørking og spyling Bestem testresultatet før detektoren kjører
Restfuktighet er den vanligste årsaken til at et lydrør leses som en lekk.
Vann i en sprekk eller et dødt volum fordamper sakte under vakuum. Massespektrometeret kan ikke skille vanndamp fra heliumsporer, så et vått rør produserer et bakgrunnssignal som etterligner en lekkasje. Rettingen skjer før testing, ikke under den:
- Skyll røret med tørt nitrogen ved et trykk og flyt som er høy nok til å fortrenge fuktighet fra hele lengden, begge retninger.
- Hold under vakuum lenge nok til at bakgrunnshastigheten faller og stabiliserer seg - detektoravlesningen skal platå, ikke drive.
- Kalibrer mot en sertifisert heliumlekkasjestandard umiddelbart før produksjonspartiet, slik at instrumentets basislinje er kjent i stedet for antatt.
- Test ved den angitte avvisningsterskelen, og noter verdien per rør i stedet for en bestått/ikke bestått hake.
Å hoppe over trinn 3 er der første forsøk mislykkes oftest i mindre butikker. Et ukalibrert instrument kan ikke fortelle deg om røret lekker eller om detektoren drev.
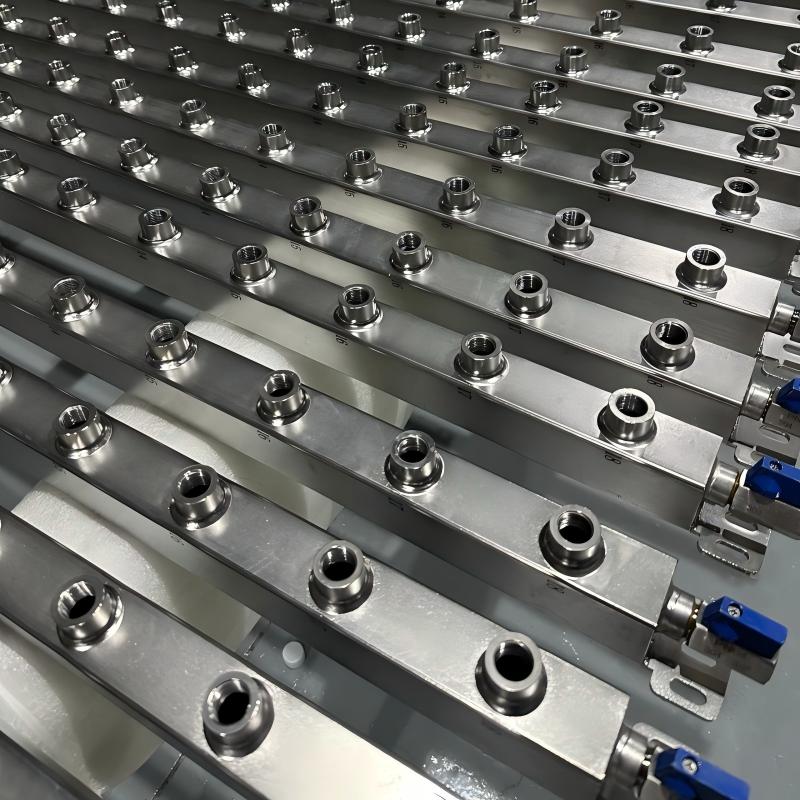
Hvilken produksjonskontroll gjør at et førstegangsresultat kan gjentas
Et enkelt rent parti beviser at en prosess kan fungere. En forsendelse med rene partier beviser at en leverandør kan kjøre den.
Integrert produksjon endrer aritmetikken. Når råvareinspeksjon, rørforming, sveising, overflatebehandling, maskinering, inspeksjon og montering skjer under ett tak, er en parameterendring synlig på neste stasjon i stedet for å bli oppdaget ved lekkasjedetektoren. Det betyr noe når timeplanen allerede er stram. Én amerikansk datasenterutvidelse krevde ytterligere 2000 meter med DN200 316 væskekjølerør, pluss 24 tilpassede bends, 48 flenser og et parti med koblingsfittings, alt samsvarende med godkjente tegninger. Ordren gikk gjennom produksjon og inspeksjon og ble arrangert for sjøfrakt innen 72 timer - fordi materialverifisering, dimensjonskontroller, sveisinspeksjon og lekkasjetesting var sekvensielle interne trinn, ikke en kjede av eksterne leverandører.
Kapasitet bakker timeplanen. Årlig produksjon av rustfrie stålrør på 12 000 tonn, mer enn 11 år med produksjon og eksport til over 20 land betyr at en gjentatt bestilling går inn i eksisterende produksjon i stedet for å vente på at en linje skal frigjøres. Kjøperens egen oppsummering av den DN200-jobben sa det enkelt: pålitelig rørkvalitet og responsiv prosjektstøtte betydde like mye som selve røret. Han bemerket også at tydelig kommunikasjon og pålitelig ordrekoordinering teller like mye som produktet på et ingeniørprosjekt.
For helium-testet væskekjølingsarbeid er repeterbarhet det en innkjøpsordre faktisk kjøper. En leverandør som kjører avgasskontroll, orbitalsveising, tørrrensing og en kalibrert detektor som standardtrinn vil bestå første forsøk fordi det ikke er noe tilfeldig å bestemme.
Den største bekymringen er ikke prøvekvaliteten, men om hver batch kan opprettholde samme standard.
Det er setningen å teste en leverandør mot. Be om batch-poster, ikke et eksempelbilde.
FAQ
Spørsmål: Hvilken lekkasjerate teller som passering for 316 væskekjølerør?
Sv: Passasjeterskelen er satt av systemspesifikasjonen, vanligvis 1×10⁻⁶ mbar·L/s eller strammere for CDU-driftskretser. Selve tallet betyr mindre enn metoden: Detektoren må kalibreres mot en sertifisert heliumlekkasjestandard før partiet, og den målte verdien bør registreres per rør. Et kryss for bestått/ikke bestått uten registrert verdi kan ikke revideres senere.
Spørsmål: Kan et rør bestå en hydrostatisk test og fortsatt mislykkes i en heliumlekkasjetest?
A: Ja. Hydrostatisk testing setter under trykk med vann og oppdager store lekkasjer og strukturell svakhet. Heliumtesting opererer under vakuum med et massespektrometer og oppdager sporstoffstrøm med hastigheter som er mange størrelsesordener mindre. En sveis med en fin porøsitetsbane kan holde vanntrykket og fortsatt frigjøre helium. For væskekjølesystemer der tap av kjølevæske betyr nedetid, er heliummetoden den som matcher feilmodusen.
Spørsmål: Påvirker den indre overflateruhet Ra Mindre enn eller lik 0,4 μm virkelig en heliumlekkasjetest?
A: Det påvirker bakgrunnsavlesningen, som er det testen måler mot. En grovere boring fanger opp poleringsrester, skjærevæske og partikler i mikrospalter; under vakuum gasser disse restene ut, og spektrometeret registrerer stigende signal som ser ut som en lekkasje. Kontroll av boringens ruhet ved Ra Mindre enn eller lik 0,4 μm gjennom polering, sylting og passivering fjerner det meste av det innestengte inventaret og holder bakgrunnen flat.
Spørsmål: Hvor lenge bør et 316 væskekjølerør renses før heliumtesting?
A: Skyll med tørt nitrogen til fuktigheten fortrenges i hele lengden, og hold deretter under vakuum til detektorens bakgrunnsplatåer i stedet for driver. Den nøyaktige varigheten avhenger av rørlengde, veggtykkelse og omgivelsesfuktighet - en 6000 mm lengde holder mer fuktighet enn en kort bøy. Kontrolltiltaket er platået: Hvis avlesningen fortsatt faller, er ikke rensingen fullført.
Spørsmål: Hvilken dokumentasjon bør følge med en helium-testet væskekjølerørbestilling?
A: Be om materialsertifikater som kan spores til varmenummer, sveiseprosedyre og operatørkvalifikasjonsposter i henhold til ISO 3834, dimensjonale inspeksjonsrapporter, overflateruhetsmålinger og lekkasjetestverdier per rør mot den kalibrerte standarden. En leverandør som kjører ISO 9001- og ISO 3834-systemer kan produsere disse som rutinemessige utdata. Hvis postene settes sammen først etter at du har spurt, kontrolleres ikke prosessen.
Klar til å sjekke en tegning mot reell prosessevne? Send rørdimensjoner, veggtykkelse og mål for lekkasjehastighet - en ingeniør svarer med en gjennomførbarhetsvurdering, batchkontrollplan og prototypetidslinje innen 24 timer. Prototypepartier sendes om 7–10 dager.


