

Slik oppdager du 316-manifold-forfalsket materiale
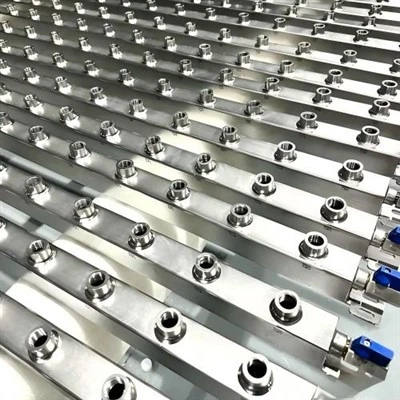
En 316 væskekjølingsmanifold kommer til mottaksdokken din. Bruksertifikatet lyder "316L." Prisen var 18 % under alle andre tilbud. Seks uker senere viser manifolden som skal overleve en klorert glykolsløyfe, te-fargede flekker på sveisetærne. Det er ikke slitasje. Det er molybden som aldri var der.
Kjøpere i Japan, Tyskland og USA mottar i økende grad 304 rustfritt stål solgt som 316, eller 316 rutet gjennom en distributør som re-stempler varmenummeret. Materialet er ekte stål. Legeringsbetegnelsen er det ikke. Denne artikkelen gir deg fem felt-verifiserbare sjekker - de fleste koster ingenting annet enn en magnet, en flaske løsning og 20 minutter av QC-teknikerens tid.
Hvorfor 304 selges som 316 væskekjølemanifolder
Prisgapet mellom 304 og 316 er hele motivet. 316L har 2,0–3,0 vektprosent molybden, og molybden handles til omtrent 8–10 ganger prisen på jern. En leverandør som erstatter 304 beholder molybdenkostnaden og punge ut forskjellen. På en 5-tonns ordre går dette gapet opp i fem sifre i USD.
Substitusjonen er vanskelig å fange fordi de to karakterene er metallurgisk nære. Begge er austenittiske. Begge er ikke-magnetiske i glødet tilstand. Begge poleres til samme speilfinish.
Det som skiller dem er det som skjer i tjenesten. Glykol-baserte kjølevæsker i datasenter CDU-løkker konsentrerer klorider over år med topp-sykluser. En 316L manifold konstruert for disse løkkene tåler kloridgroper. En 304-manifold med samme Ra Mindre enn eller lik 0,4 μm borefinish begynner gropdannelse ved den sveisevarme-berørte sonen innen 12–24 måneder. Innen du ser flekker, har gropen allerede brutt veggen.
Tre substitusjonsmønstre dominerer markedet:
Sjekk 1 - Les Mill Certificate Against ASTM A312, Ikke ordet "316"
Et ekte 316L møllesertifikat navngir standarden, ikke bare karakteren. Se etter "ASTM A312 / A312M" eller "JIS G3459" som styrende spesifikasjon, og kontroller deretter tre tall mot spesifikasjonsgrensene.
| Element | 316L-krav (ASTM A312) | 304 Krav | Rødt flagg |
|---|---|---|---|
| Molybden (Mo) | 2.00–3.00% | Ikke nødvendig (mindre enn eller lik 0,75 % gjenværende) | Mo oppført, men under 2,00 % |
| Nikkel (Ni) | 10.0–14.0% | 8.0–10.5% | Ni på 8,2 % med "316"-etikett |
| Karbon (C) | Mindre enn eller lik 0,030 % | Mindre enn eller lik 0,08 % | C over 0,030 % på en "L" karakter |
Et sertifikat som viser "316" uten å navngi ASTM A312 eller JIS G3459, er ikke et sertifikat. Det er et karakterord på et ark. Spør leverandøren om det originale fabrikkens varmenummer og den utstedende fabrikkens navn -, en ekte varme kan spores tilbake til en spesifikk smelte, og falsknere gjenbruker varmenumre fra legitime bestillinger.
Kryss-sjekk varmenummeret mot leverandørens retningslinjer for oppbevaring av materialtestrapporter. Under ISO 9001 oppbevares batchsporbarhetsdokumentasjon i en definert periode - vanligvis minimum 90 dager. Hvis leverandøren ikke kan produsere det originale fabrikksertifikatet på forespørsel, er det et dokumentasjonshull, ikke en papirforsinkelse.
Sjekk 2 - Molybden Spot Test: 5 Minutes, Under $30
Molybdenflekktesten er den raskeste feltkontrollen for 316 versus 304. Den bruker et to-reagenssett -, vanligvis en syreløsning som produserer en fargereaksjon hvis intensitet korrelerer med Mo-innhold.
Testen er semi-kvantitativ. Den vil fange en full 304-erstatning hver gang og vil flagge en lav-Mo 316 som faller under 2,0 %. Det vil ikke løse 2,4 % fra 2,8 % - for at du trenger laboratorie ICP-OES eller et gnistspektrometer.
For kritiske AI-datasenterimplementeringer, parer punkttesten med én laboratorieverifisering per innkommende heat. En enkelt ICP-OES-kjøring bekrefter alle legeringselementer mot ASTM A312 i én omgang, og rapporten blir en forsvarlig kvalitetsrekord.
Hva forteller spottesten egentlig mottakerlaget?Det er først og fremst et raskt screeningsverktøy for å skille 316 fra lavere-Mo rustfrie kvaliteter. Det bør behandles som en mottakende inspeksjonssjekk i stedet for en erstatning for laboratoriekjemisk analyse når applikasjonen er kritisk.
Sjekk 3 - Hva sveisen forteller deg om karakterintegritet
Sveiseoppførselen varierer målbart mellom 304 og 316, og forskjellen viser seg på måter en mottakende inspektør kan lese.
316Ls høyere molybdeninnhold reduserer risikoen for sigma-fasedannelse under sveising og gir en litt mørkere varmefarge ved en gitt strømstyrke. En 304-erstatning sveiset med de samme parametrene viser vanligvis en lysere, lysere fargetone -. En erfaren TIG-sveiser som leser perlefargen kan markere misforholdet før laboratoriet gjør det.
Mer ISO 9001-sertifisert enn fargetone: 316L sveiser viser en marginalt høyere magnetisk respons ved den varme-påvirkede sonen enn 304 under identiske sveiseforhold, fordi Mo-lagerkjemien forskyver delta-ferrittbalansen. Dette er ikke en bestått/ikke bestått felttest, men det er et screeningsignal når en mottakende QC-tekniker ser en sveising hvis fargetone og ferrittlesing avviker fra leverandørens referanseprøver.
For manifolder der du allerede har en referanseprøve fra en bekreftet-316L varme, avslører side{2}}ved-side sammenligning av to sveisinger under identisk belysning fargeforskjeller i løpet av sekunder. Referanseprøven er leverandørens største ansvar hvis de noen gang har erstattet en batch - hold en fra hver varme du aksepterer.
Sjekk 4 - Dimensjonskonsistens på tvers av batcher
Forfalsket materiale dukker sjelden opp alene. Leverandører som erstatter karakter erstatter ofte prosesstoleranse samtidig, fordi det samme margintrykket driver begge.
Kjør en batchkonsistenssjekk på en hvilken som helst manifoldbestilling over prototypeantall:

En ekte 316L manifold fra en kontrollert prosess har OD-toleranse til tegningsspesifikasjonen - for presisjonsvæskekjølerør, dette er typisk ±0,05 mm på maskinerte grensesnitt. En erstattet batch driver vanligvis til ±0,15 mm eller bredere, og driften er ikke tilfeldig - den grupperer seg etter produksjonsdato, og avslører byttepunktet.
Grensesnittsenter-til-avdrift er feltsymptomet som dukket opp i et saudisk AI-infrastrukturprosjekt jeg gjennomgikk: de to første partiene ble installert rent, den tredje gruppen krevde omarbeiding på 40 % av manifoldene fordi grensesnittavstanden hadde flyttet seg utenfor samsvarsvinduet. Grunnårsaken spores tilbake til en material- og prosessbryter etter kvalifiseringskjøringen.
Ultralydmåling av veggtykkelse bruker en standard transduser med to-elementer kalibrert på en referanseblokk med kjent tykkelse ved legeringens lydhastighet. Merk at lydhastigheten er litt forskjellig mellom 304 og 316 - en leverandørbytte kan gi en systematisk tykkelsesavlesningsforskyvning på 1–2 % på en ukalibrert måler, som er et annet sekundært signal.
Merk av for 5 - Les leverandørens kvalitetssystem, ikke prøven
Prøven du mottar er leverandørens beste innsats. Batchen du mottar 6 måneder senere er deres virkelige prosess. Grader hver leverandør på hva som styrer den andre leveransen, ikke den første.
Se etter disse system-nivåmarkørene i en leverandør av 316 væskekjølingsmanifolder:
En produsent med disse kontrollene og 11+ års produksjon, 12 000 tonn årlig kapasitet og 600+ kundeprosjekter har sporbarhetsinfrastrukturen for å fange opp en erstatning før den forlater kaien. Et handelsselskap som kjøper fra tre fabrikker og om-merker, har ingenting av det.
Handlingstrinn: Bygg inn forfalskningsdeteksjon i mottak
Materialdokumentasjon
☐ ASTM A312 / JIS G3459 identifisert
☐ Originalt varmenummer tilgjengelig
☐ Utstedende fabrikk identifisert
☐ Kjemisk sammensetning samsvarer med ønsket karakter
☐ Molybdeninnhold bekreftet
Fysisk inspeksjon
☐ Overflatetilstand sjekket
☐ Sveiseutseende sammenlignet med referanse
☐ OD målt
☐ Veggtykkelse målt
☐ Grensesnittavstand sjekket
Laboratorium / Verifikasjon
☐ Mo spottest fullført
☐ Fotografi beholdt
☐ Prøvesporbarhet registrert
☐ ICP-OES fullført der det er nødvendig
Leverandørkvalitetssystem
☐ ISO 9001 dokumentasjon tilgjengelig
☐ ISO 3834-dokumentasjon tilgjengelig
☐ Lekkasjetest-tilgjengelig
☐ Sporbarhet for varme opprettholdes
☐ Tredjeparts-bekreftelse tilgjengelig når det er nødvendig
316L vs 304: Anskaffelsesavgjørelsen
Materialverifisering handler ikke bare om å oppdage substitusjon. Innkjøpsteamet bør også forstå hvorfor den angitte karakteren ble valgt i utgangspunktet.
| Innkjøpsfaktor | 304 rustfritt stål | 316L rustfritt stål | Beslutningssignal |
|---|---|---|---|
| Pitting motstand | Senke | Høyere med Mo tillegg | 316L for klorid/glykolmiljøer |
| Rent / avionisert vann | Vanligvis egnet | Passende | 304 kan gi kostnadsfordeler |
| Glykol-basert kjølevæske | Applikasjonsavhengig | Høyere korrosjonsbestandighet | Vurder kjølevæskekjemien nøye |
| Materialkostnad | Senke | Høyere | Sammenlign med livssyklusrisiko |
| Kritisk AI-kjøleinfrastruktur | Prosjektavhengig | Felles valg for krevende miljøer | Prioriter verifisert kjemi og sporbarhet |
For en bredere sammenligning av{0}}materiale, se316 vs 304 Liquid Cooling Manifolds materialvalgguide.
Konklusjon: Kostnaden ved å gjøre feil betales nedstrøms
En forfalsket 316 væskekjølemanifold svikter ikke ved kaien din. Den svikter 12–24 måneder i drift, inne i en CDU eller stativløkke som allerede bærer kjølevæske, allerede lastet og allerede forbi vedlikeholdsvinduet du planla. Deteksjonskostnaden er et punktprøvesett og 30 minutter per heat. Feilkostnaden er en drenering- av kjølevæske, et re-rør og en forsinket rack-opp - rutine å planlegge for, billig å forhindre.
Hvis mottakerteamet ditt ennå ikke kan kjøre molybden-punkttesten på innkommende varme, eller hvis du vil ha en 316 væskekjølingsmanifoldleverandør som kan levere møllesertifikatet, ICP-OES-rapporten og ISO 3834 sveiseposter før den første enheten sendes, send manifoldtegningen og påkrevd OD/vegg/grensesnitt til vårt team til ingeniørteamet vårt. Vi svarer på tegningsanmeldelser innen 24 timer, og vi sender bekreftede 316L referanseprøver med tilbudet.
Sist oppdatert: februar 2025
Trenger du å verifisere en 316L manifold før produksjon?
Send din manifoldtegning, materialkrav, OD/veggtoleranse, grensesnittavstand og kjølevæskespesifikasjon til ingeniørteamet for gjennomgang.
Ofte stilte spørsmål
Spørsmål: Hva er den raskeste måten å skille 316 rustfritt fra 304 rustfritt i felten?A: Molybden-flekktesten. Den bruker et to-reagenssett, tar 5 minutter per prøve og koster under 30 USD for nok tester til å dekke flere oppvarminger. 316L utvikler en sterk mørk fargereaksjon fra 2,0–3,0 % molybdeninnhold; 304 viser liten eller ingen farge. Testen fanger pålitelig opp full 304-erstatning og flagger lavt-Mo 316 under minimum ASTM A312, selv om den ikke løser små forskjeller mellom to 316L-heat.
A: Ja, og substitusjonen er vanlig. Begge karakterene er austenittiske og ikke-magnetiske i glødet tilstand, så en magnettest skiller dem ikke. Bruksertifikatet er den primære kontrollen, og forfalskede sertifikater eller gjenbrukte varmetall beseirer det. Molybden-flekktesten og ICP-OES-labbekreftelsen er de to kontrollene som fanger opp substitusjon før installasjon.
A: For ikke-kritiske manifolder er punkttesten på én prøve per heat tilstrekkelig. For AI-datasenter og CDU-sløyfeimplementeringer der en feil betyr at kjølevæske dreneres-ned og stativforsinkelse, parer du punkttesten med én ICP-OES-kjøring per innkommende varme. Laboratorierapporten bekrefter alle legeringselementer mot ASTM A312 og blir en forsvarlig rekord for leverandørgjennomgangen.
A: ASTM A312 spesifiserer molybden til 2,00–3,00 vekt% for 316L-kvaliteten. Et sertifikat som viser Mo under 2,00 % indikerer enten en lavere-legeringsgrad eller en 316 varme som har blitt blandet ned. Nikkel må være 10,0–14,0 %, og karbon på eller under 0,030 % for «L» lav{12}}karbonkvalitet.
A: Mål OD, veggtykkelse og grensesnittsenter-til-senteravstand på en prøve på 10-stykker fra hver innkommende batch, og sammenlign området med en bekreftet-god referansebatch – ikke med tegningen alene. En substituert batch driver vanligvis til ±0,15 mm eller bredere på maskinerte grensesnitt, mot ±0,05 mm på en kontrollert prosess, og driftklyngene etter produksjonsdato.
A: Se etter ISO 3834 sveisekvalitetssertifisering, som styrer sveisekvalifisering og sveiseprosedyrekontroll, pluss ISO 9001 kvalitetsstyring med en dokumentert materialtestrapport oppbevaringspolicy. For væskekjølingsmanifolder, bekrefter 100 % lekkasjeinspeksjon før forsendelse ved et definert testtrykk med registrerte resultater, og spør om SGS, TÜV eller BV tredjepartsverifisering er tilgjengelig for innkommende materiale.


